资讯文件 / ARTICLE
四柱液压机厂家解读:5000吨大型液压机在重型制造领域的应用前景
在重型装备制造现场,一个明显的变化正在发生:过去需要分段锻造、多次装夹的大型结构件,如今越来越多地一次性整体成形。风电法兰、核电封头、船舶舵系、航空航天承力框——这些单件重量动辄数吨、成形压力需求动辄数千吨的工件,正在把四柱液压机推向更大吨位、更高精度的技术赛道。作为长期服务重型制造领域的液压机厂家...
资讯正文
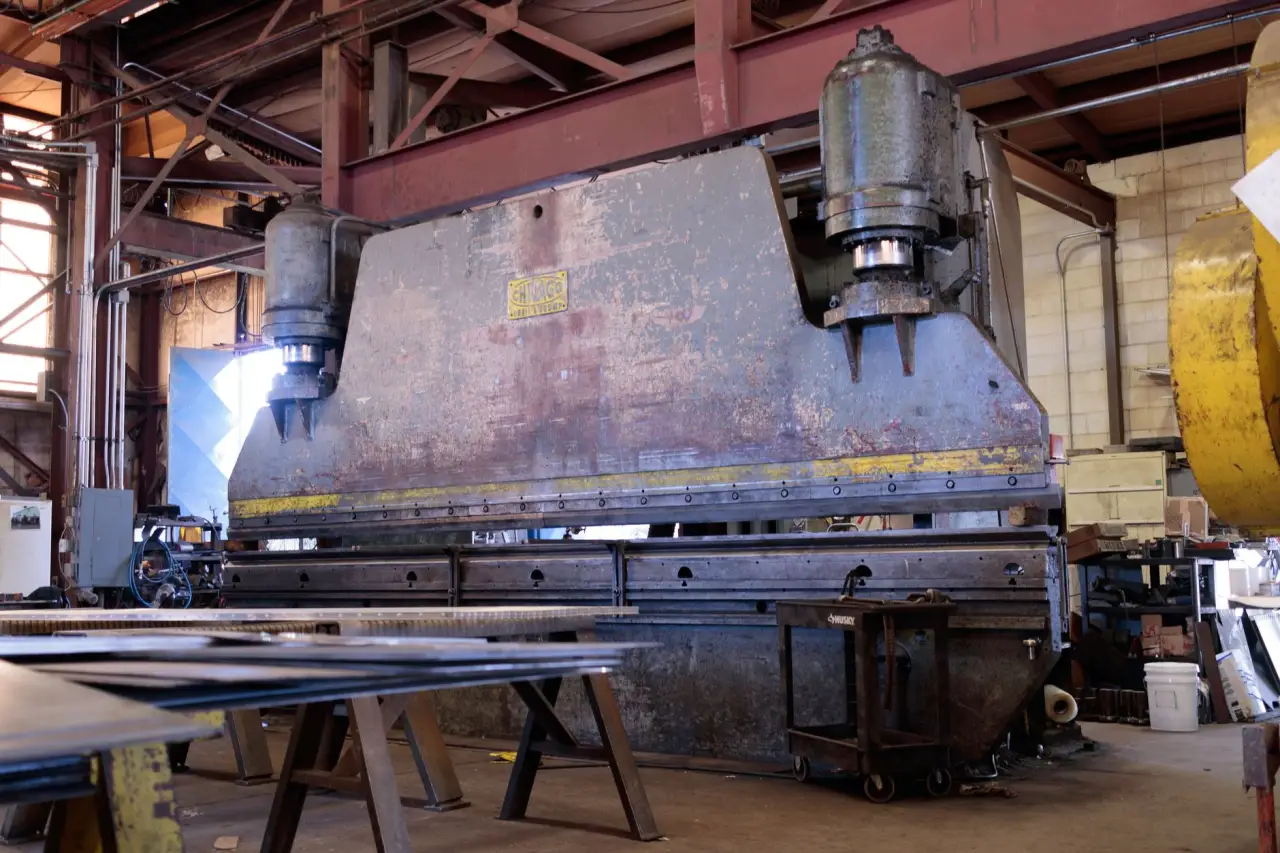
在重型装备制造现场,一个明显的变化正在发生:过去需要分段锻造、多次装夹的大型结构件,如今越来越多地一次性整体成形。风电法兰、核电封头、船舶舵系、航空航天承力框——这些单件重量动辄数吨、成形压力需求动辄数千吨的工件,正在把四柱液压机推向更大吨位、更高精度的技术赛道。作为长期服务重型制造领域的液压机厂家,山东威力重工在客户走访中明显感受到,5000吨级设备的询单量近三年持续攀升。
为什么重型制造开始“偏爱”超大吨位
原因并不复杂。一方面,大型铸锻件一体化设计可以减少焊缝和连接面,提升结构疲劳寿命;另一方面,整体成形能显著缩短工艺流程,降低后续机加工余量。以风电塔筒法兰为例,采用5000吨四柱液压机进行整体镦粗成形,材料利用率可比分段方案提升8%—12%,同时避免多道次加热带来的晶粒粗化问题。
但吨位越大,设备门槛越高。机架刚度、立柱预紧、液压系统响应速度、滑块同步控制精度,每一项都会被放大。这也是为什么用户在选型时,往往从1000吨四柱液压机起步验证工艺,再逐步向2000吨四柱液压机、3000吨四柱液压机过渡,最终在批量稳定后才考虑5000吨级配置。
5000吨级设备的技术难点在哪里
从技术原理看,四柱液压机的承载能力由立柱截面积、横梁结构刚度和液压系统压力共同决定。5000吨设备若采用传统三梁四柱结构,单根立柱直径往往超过600mm,整机重量可达数百吨。这对基础沉降控制和立柱预紧工艺提出了严苛要求——预紧力不足会导致机架在偏载工况下产生角变形,直接影响工件壁厚差。
液压系统方面,大吨位设备普遍采用多泵并联+比例伺服控制方案。关键在于滑块同步精度:四角位移传感器实时反馈,闭环修正各缸流量,才能把同步误差控制在0.1mm/m以内。对于压制大型封头这类对圆度敏感的工件,这一指标直接决定成品合格率。
- 机架结构:预应力钢丝缠绕或大截面铸钢横梁,抗偏载能力提升明显
- 液压控制:比例伺服+蓄能器辅助,兼顾快锻响应与慢速压制稳定性
- 电控系统:PLC+触摸屏+工艺参数配方管理,支持多段压力曲线编程
与中小吨位设备的差异不只是“放大”
很多用户习惯用1000吨或2000吨四柱液压机的操作经验去理解5000吨设备,这其实存在误区。吨位放大后,系统惯性、油液压缩性、机架弹性变形都会非线性增长。同样一段压制曲线,小设备可以在3秒内完成,大设备若强行提速,容易引发液压冲击和振动,反而损伤密封件和模具。
对比来看,3000吨四柱液压机在多数中型锻件和冲压件领域仍是性价比最优解;而5000吨四柱液压机的价值集中体现在“不可拆分的超大件”和“对内部组织连续性要求极高的场景”。用户在规划产能时,更合理的做法是按工件最大投影面积和单位成形压力反推吨位,而不是简单追求设备规格上限。
给重型制造用户的选型建议
如果您正在评估大吨位四柱液压机的引入时机,可以从三个维度做前置判断:
- 工艺验证先行:先用现有1000吨或2000吨四柱液压机做缩比试验,确认材料流动规律和模具受力分布;
- 基础与配套同步规划:5000吨设备对地基承载力、行车吊装能力、供电容量的要求远超中小设备,建议在厂房设计阶段就介入;
- 考察厂家的重载制造经验:选择有3000吨以上设备交付案例的液压机厂家,重点关注其立柱预紧工艺和同步控制方案的实际运行数据。
重型制造向整体化、大型化演进的趋势不会逆转,超大吨位四柱液压机的应用边界还在继续外扩。设备选型本质上是工艺路线的一次决策,吨位数字背后,是对材料、模具、控制和基础条件的系统匹配。
内容关键词:1000吨四柱液压机,2000吨四柱液压机,3000吨四柱液压机,5000吨四柱液压机,液压机厂家,四柱液压机